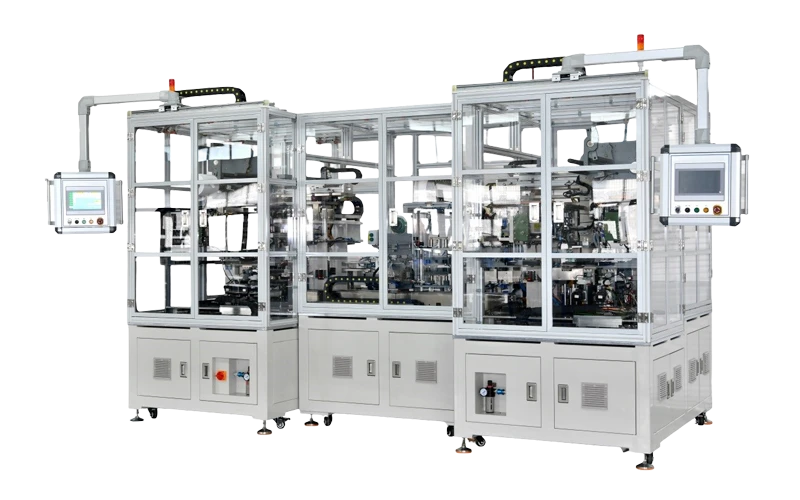
મુખ્ય વિશિષ્ટતાઓ
| વસ્તુ | તકનીકી પરિમાણ |
|---|---|
| લાગુ સામગ્રી | LFP, LCO, LMO, NMC, ગ્રેફાઇટ, સિલિકોન-કાર્બન અને અન્ય લિથિયમ-આયન બેટરી ઇલેક્ટ્રોડ સામગ્રી |
| મહત્તમ ઉત્પાદન ઝડપ | 12 મી/મિનિટ |
| રોલર કદ | Ø400 × 450 મીમી |
| અસરકારક કામ પહોળાઈ | 420 મીમી સુધી |
| કેલેન્ડરિંગ પછી ઇલેક્ટ્રોડની જાડાઈ | ±2 μm વિચલન કરતાં ઓછું અથવા બરાબર |
| રોલર ઝડપ | 2–12 rpm, સ્ટેપલેસ એડજસ્ટમેન્ટ |
| રોલર સપાટી કઠિનતા | HRC 66–68 |
| રોલર સપાટીની ખરબચડી | રા 0.04 |
| મહત્તમ ઇનકમિંગ કોઇલ વ્યાસ | Ø500 મીમી |
| મહત્તમ ઇનકમિંગ રોલ વજન | 300 કિગ્રા |
| વિન્ડિંગ ધારનું વિચલન | ±0.4 mm કરતાં ઓછું અથવા બરાબર |
| પ્રીહિટીંગ તાપમાન | 100 ડિગ્રી સુધી |
| રોલર હીટિંગ તાપમાન | ઓરડાના તાપમાને 150 ડિગ્રી |
| રોલર તાપમાન એકરૂપતા | ±1 ડિગ્રી |
| સંકુચિત હવા | 0.5–0.7 MPa |
| વીજ પુરવઠો | 380 V, 50 Hz, 3-તબક્કો, 5-વાયર |
| એકંદર રેખા પરિમાણો | આશરે. 4660 × 2680 × 1800 મીમી |
અંતિમ સ્પષ્ટીકરણો ઇલેક્ટ્રોડ સામગ્રી, કામ કરવાની પહોળાઈ, લક્ષ્ય ઘનતા, ઉત્પાદન ક્ષમતા અને ગ્રાહક પ્રક્રિયા જરૂરિયાતો અનુસાર બદલાઈ શકે છે.
મશીન વિહંગાવલોકન

ઇલેક્ટ્રોડ રોલર પ્રેસ મશીન કેવી રીતે કામ કરે છે
કોટેડ ઇલેક્ટ્રોડને અનવાઇન્ડિંગ વિભાગમાંથી ખવડાવવામાં આવે છે અને કેલેન્ડરિંગ યુનિટમાં પ્રવેશતા પહેલા ઘણા નિયંત્રણ તબક્કાઓમાંથી પસાર થાય છે.
અનવાઇન્ડિંગ → ફીડિંગ → એજ એલાઈનમેન્ટ → ટેન્શન કંટ્રોલ → એજ ટ્રિમિંગ → બફરિંગ → પ્રીહિટીંગ → રોલર પ્રેસિંગ → રોલર ક્લીનિંગ → બફરિંગ → ટેન્શન કંટ્રોલ → સંરેખણ → રિવાઇન્ડિંગ
કૅલેન્ડરિંગ પહેલાં, ઇલેક્ટ્રોડને નિયંત્રિત તાણ હેઠળ રાખવામાં આવે છે અને ખોરાકની દિશા સાથે સંરેખિત કરવામાં આવે છે. પ્રીહિટીંગ વિભાગ ઇલેક્ટ્રોડને રોલર્સમાં પ્રવેશે તે પહેલા તેને કન્ડિશન કરી શકે છે. રોલિંગ દરમિયાન, હાઇડ્રોલિક દબાણ અને રોલ-ગેપ એડજસ્ટમેન્ટ ઇલેક્ટ્રોડ પર લાગુ કમ્પ્રેશન નક્કી કરે છે.
કૅલેન્ડરિંગ પછી, ઇલેક્ટ્રોડ ડાઉનસ્ટ્રીમ ટેન્શન અને સંરેખણ વિભાગોમાંથી પસાર થાય છે તે પહેલાં ફિનિશ્ડ કોઇલમાં ફેરવાય છે.
આ સતત વ્યવસ્થા મેન્યુઅલ હેન્ડલિંગ ઘટાડવામાં મદદ કરે છે અને સમગ્ર પ્રક્રિયા દરમિયાન ઇલેક્ટ્રોડને નિયંત્રિત તણાવમાં રાખે છે.
ઇનકમિંગ ઇલેક્ટ્રોડ વિશિષ્ટતાઓ
મશીન નીચેની લાક્ષણિક શ્રેણીમાં કોટેડ ઇલેક્ટ્રોડ કોઇલને હેન્ડલ કરવા માટે રચાયેલ છે:
| વસ્તુ | સ્પષ્ટીકરણ |
|---|---|
| એલ્યુમિનિયમ વરખની જાડાઈ | 10–35 μm |
| કોપર ફોઇલ જાડાઈ | 6–25 μm |
| ઇનકમિંગ ઇલેક્ટ્રોડ જાડાઈ | 100–300 μm |
| મહત્તમ સામગ્રી કોઇલ વ્યાસ | Ø500 મીમી |
| મહત્તમ સામગ્રી રોલ વજન | 300 કિગ્રા |
| ઇનકમિંગ ઇલેક્ટ્રોડ જાડાઈ વિચલન | ±2 μm કરતાં ઓછું અથવા બરાબર |
| કોર આંતરિક વ્યાસ | 3 ઇંચ |
| મહત્તમ કોર લંબાઈ | 650 મીમી |
વાસ્તવિક ઓપરેટિંગ રેન્જ ઇલેક્ટ્રોડ ફોર્મ્યુલેશન, કોટિંગની સ્થિતિ, સબસ્ટ્રેટ, લક્ષ્ય ઘનતા અને જરૂરી સમાપ્ત જાડાઈ અનુસાર નક્કી થવી જોઈએ.
સમાપ્ત ઇલેક્ટ્રોડ વિશિષ્ટતાઓ
કૅલેન્ડરિંગ પછી, સિસ્ટમ નીચેના સમાપ્ત-કોઇલ વિશિષ્ટતાઓ માટે ડિઝાઇન કરવામાં આવી છે:
| વસ્તુ | સ્પષ્ટીકરણ |
|---|---|
| ઇલેક્ટ્રોડ જાડાઈ વિચલન | ±2 μm કરતાં ઓછું અથવા બરાબર |
| કોઇલનો મહત્તમ વ્યાસ | Ø500 મીમી |
| મહત્તમ રોલ વજન | 300 કિગ્રા |
| વિન્ડિંગ ધારનું વિચલન | ±0.4 mm કરતાં ઓછું અથવા બરાબર |
વાસ્તવિક જાડાઈ અને ઘનતાના પરિણામો આવનારા કોટિંગની સુસંગતતા, ઇલેક્ટ્રોડ સામગ્રી, રોલરની સ્થિતિ, લાઇનની ગતિ, તણાવ, રોલિંગ દબાણ અને અન્ય પ્રક્રિયા ચલ પર આધારિત છે.
મુખ્ય સાધન રૂપરેખાંકન
સંપૂર્ણ ઇલેક્ટ્રોડ કેલેન્ડરિંગ સિસ્ટમમાં અનકોઇલર, સ્પ્લિસિંગ પ્લેટફોર્મ, એજ-ટ્રીમિંગ યુનિટ, વાઇબ્રેશન ડેમ્પિંગ અને બફર સેક્શન, પ્રીહિટીંગ સિસ્ટમ, હાઇડ્રોલિક રોલર પ્રેસ, રિવાઇન્ડર અને ઇલેક્ટ્રિકલ કંટ્રોલ સિસ્ટમનો સમાવેશ થાય છે.
1. અનકોઈલર
અનકોઇલર ઇનકમિંગ ઇલેક્ટ્રોડ કોઇલ ધરાવે છે અને સામગ્રીને કેલેન્ડરિંગ વિભાગમાં નિયંત્રિત તણાવમાં ફીડ કરે છે.
તે એર શાફ્ટ, મેગ્નેટિક પાવડર બ્રેક, ટેન્શન કંટ્રોલર, ગાઈડ રોલર્સ અને ઓટોમેટિક એજ એલાઈનમેન્ટ સિસ્ટમથી સજ્જ છે.
મુખ્ય પરિમાણો:
અનકોઇલિંગ શાફ્ટ: Ø76 mm
અસરકારક શાફ્ટ લંબાઈ: 500 મીમી
મહત્તમ અનકોઇલિંગ વ્યાસ: Ø400 મીમી
મહત્તમ લોડ: 300 કિગ્રા
એડજસ્ટેબલ ટેન્શન: 0.5-50 કિગ્રા
ધાર સંરેખણ ચોકસાઈ: ±0.2 મીમી
2. સ્પ્લિસિંગ પ્લેટફોર્મ
કોઇલ હેન્ડલિંગ દરમિયાન ઇલેક્ટ્રોડ મટિરિયલ કનેક્શનમાં મદદ કરવા માટે અનવાઇન્ડિંગ વિભાગમાં સ્પ્લિસિંગ પ્લેટફોર્મ ઇન્સ્ટોલ કરવામાં આવે છે.
તેમાં સ્પ્લિસિંગ પ્લેટ, પ્રેશર બાર, સિલિન્ડર અને ગાઈડ રેલ્સનો સમાવેશ થાય છે.
સ્પ્લિસિંગ પહોળાઈ:400 મીમી
સિલિન્ડર-ચાલિત પ્રેશર બાર સ્પ્લિસિંગ ઓપરેશન દરમિયાન સામગ્રીને સુરક્ષિત રીતે પકડી રાખવામાં મદદ કરે છે.
3. એજ-ટ્રીમિંગ ડિવાઇસ
ઇલેક્ટ્રોડ રોલર પ્રેસ સુધી પહોંચે તે પહેલાં એજ-ટ્રીમિંગ યુનિટ અનકોટેડ કિનારીઓ અને વધારાની સામગ્રીને દૂર કરે છે.
આ કોટેડ અને અનકોટેડ વિસ્તારોના વિભિન્ન વિકૃતિ વર્તનને કારણે જાડાઈના તફાવતને ઘટાડવામાં મદદ કરે છે.
મુખ્ય પરિમાણો:
બ્લેડ ઝડપ: 40 આરપીએમ સુધી
એડજસ્ટેબલ ટ્રિમિંગ પહોળાઈ: 200–400 મીમી
મોટર પાવર: 0.4 kW
પાવર સપ્લાય: 380 V, 50 Hz, 3-તબક્કો
4. વાઇબ્રેશન ડેમ્પિંગ અને બફર સિસ્ટમ
રોલર પ્રેસ પહેલાં અને પછી બે વાઇબ્રેશન ડેમ્પિંગ સેક્શન ઇન્સ્ટોલ કરવામાં આવે છે.
ફ્લોટિંગ રોલર ગોઠવણી ફીડિંગ દરમિયાન ઇલેક્ટ્રોડને સ્થિર કરવામાં અને ઉપાડવામાં મદદ કરે છે-, ખાસ કરીને જ્યારે લાઇન ઉચ્ચ તાણ અથવા તૂટક તૂટક પ્રક્રિયાની સ્થિતિમાં કામ કરતી હોય.
બફર વિભાગો વિવિધ નિયંત્રણ તબક્કાઓ વચ્ચે વધારાની સામગ્રીની મુસાફરી પણ પ્રદાન કરે છે, સરળ તણાવ ફેરફારો જાળવવામાં મદદ કરે છે.
5. પ્રીહિટીંગ સિસ્ટમ
પ્રીહિટીંગ વિભાગ કેલેન્ડરિંગ પહેલા ઇલેક્ટ્રોડને જરૂરી પ્રક્રિયા તાપમાન પર લાવવા માટે ઇન્ફ્રારેડ હીટિંગનો ઉપયોગ કરે છે.
મુખ્ય લક્ષણો:
એડજસ્ટેબલ તાપમાન: 100 ડિગ્રી સુધી
તાપમાન મોનીટરીંગ
તાપમાનથી વધુ-રક્ષણ
જરૂરી પ્રીહિટીંગ તાપમાન ઇલેક્ટ્રોડ સામગ્રી અને ગ્રાહકની પ્રક્રિયા રેસીપી પર આધાર રાખે છે.
6. હાઇડ્રોલિક રોલર પ્રેસ
હાઇડ્રોલિક રોલર પ્રેસ એ સિસ્ટમનો મુખ્ય કાર્યકારી વિભાગ છે. તે ચોકસાઇ-મશીન રોલર્સની જોડી દ્વારા કોટેડ ઇલેક્ટ્રોડ પર નિયંત્રિત દબાણ લાગુ કરે છે.
રોલર પ્રેસ સખત કાસ્ટ-સ્ટીલ ફ્રેમ, હાઇડ્રોલિક લોડિંગ સિસ્ટમ, રોલ-ગેપ એડજસ્ટમેન્ટ મિકેનિઝમ, ડ્રાઇવ સિસ્ટમ, રોલર હીટિંગ કનેક્શન અને રોલર ક્લિનિંગ મિકેનિઝમનો ઉપયોગ કરે છે.
રોલર સ્પષ્ટીકરણો:
રોલર વ્યાસ: Ø400 મીમી
રોલરની પહોળાઈ: 450 મીમી
અસરકારક કાર્યકારી પહોળાઈ: 420 મીમી સુધી
રોલર ઝડપ: 2-12 rpm
રોલર સામગ્રી: 9Cr3Mo
સપાટીની કઠિનતા: HRC 66–68
ટેમ્પરિંગ કઠિનતા: HB280–300
ક્વેન્ચિંગ ડેપ્થ: 18 મીમીથી વધુ અથવા તેની બરાબર
રેડિયલ રનઆઉટ: ±0.001 મીમી કરતા ઓછું અથવા બરાબર
સપાટીની ખરબચડી: Ra 0.04
ક્રોમ પ્લેટિંગની જાડાઈ: 0.18 મીમી કરતા વધારે અથવા તેની બરાબર
રોલર્સ P5-ગ્રેડ પ્રિસિઝન બેરિંગ્સ દ્વારા સપોર્ટેડ છે. એક સ્ક્રેપર-પ્રકારની સફાઈ સિસ્ટમ રોલર સપાટી પર સ્થાપિત થયેલ છે, દૂર કરેલ સામગ્રી માટે સંગ્રહ બોક્સ સાથે.
હાઇડ્રોલિક અને ગેપ-કંટ્રોલ સિસ્ટમ:
હાઇડ્રોલિક સિલિન્ડર બોર: Ø200 mm
સ્ટ્રોક: 10 મીમી
રોલ-ગેપ ગોઠવણ શ્રેણી: 0–2 મીમી
ગેપ એડજસ્ટમેન્ટ: હાઇડ્રોલિક કોન્સ્ટન્ટ-પ્રેશર સિસ્ટમ
દબાણ અને ગેપ સેટિંગ્સ: HMI દ્વારા નિયંત્રિત
ડ્રાઇવ ટ્રાન્સમિશન: યુનિવર્સલ સંયુક્ત
મુખ્ય મોટર: 2 × 5.5 kW
HMI ઓપરેટરોને યાંત્રિક સેટિંગ્સને મેન્યુઅલી બદલ્યા વિના કી રોલિંગ પરિમાણોને સમાયોજિત કરવા અને તેનું નિરીક્ષણ કરવાની મંજૂરી આપે છે.
7. રોલર હીટિંગ સિસ્ટમ
જ્યારે ગરમ કેલેન્ડરિંગ જરૂરી હોય ત્યારે રોલર પ્રેસને થર્મલ-તેલ હીટિંગ સિસ્ટમથી સજ્જ કરી શકાય છે.
મુખ્ય પરિમાણો:
ગરમીનું તાપમાન: રૂમનું તાપમાન 150 ડિગ્રી સુધી
તાપમાન પ્રદર્શન: ડિજિટલ
રોલર તાપમાન એકરૂપતા: ±1 ડિગ્રી
ગરમીનું માધ્યમ: થર્મલ તેલ
હીટિંગ પદ્ધતિ: મોલ્ડ તાપમાન નિયંત્રક
હીટિંગ રેટ: રૂમનું તાપમાન 60 મિનિટથી ઓછા અથવા તેની બરાબરમાં 80 ડિગ્રી સુધી
સ્થિરીકરણનો સમય: 100 મિનિટથી ઓછો અથવા બરાબર
મહત્તમ તેલ પ્રવાહ: 220 L/min
તાપમાન સુરક્ષા માટે વધુ-તાપમાનનું એલાર્મ સામેલ છે.
8. રીવાઇન્ડર
કેલેન્ડરિંગ પછી, સ્લિટિંગ અને સેલ એસેમ્બલી જેવી અનુગામી પ્રક્રિયાઓ માટે તૈયાર ઇલેક્ટ્રોડને કોઇલમાં ઘા કરવામાં આવે છે.
રિવાઇન્ડરમાં એર શાફ્ટ, વિન્ડિંગ મોટર, મેગ્નેટિક પાવડર ક્લચ, ટેન્શન કંટ્રોલર, ગાઇડ રોલર્સ અને એજ એલાઈનમેન્ટ સિસ્ટમનો સમાવેશ થાય છે.
મુખ્ય પરિમાણો:
રીવાઇન્ડિંગ શાફ્ટ: Ø76 mm એર શાફ્ટ
અસરકારક શાફ્ટ લંબાઈ: 400 મીમી
મહત્તમ વિન્ડિંગ વ્યાસ: Ø400 મીમી
મહત્તમ લોડ: 400 કિગ્રા
એડજસ્ટેબલ ટેન્શન: 0.5-50 કિગ્રા
ધાર સંરેખણ ચોકસાઈ: ±0.2 મીમી
9. ઇલેક્ટ્રિકલ કંટ્રોલ સિસ્ટમ
વિદ્યુત નિયંત્રણ સિસ્ટમ ખોરાક, રોલિંગ, તણાવ, સંરેખણ, હાઇડ્રોલિક દબાણ અને રીવાઇન્ડિંગ કાર્યોનું સંકલન કરે છે.
ઓપરેટર HMI ટચસ્ક્રીન દ્વારા મુખ્ય પ્રક્રિયા સેટિંગ્સને મોનિટર અને સમાયોજિત કરી શકે છે, જેમાં નીચેનાનો સમાવેશ થાય છે:
રોલર ઝડપ
હાઇડ્રોલિક દબાણ
રોલ ગેપ
રોલર ડિસ્પ્લેસમેન્ટ
અનવાઈન્ડિંગ ટેન્શન
રિવાઇન્ડિંગ ટેન્શન
ધાર સંરેખણ
કંટ્રોલ સિસ્ટમ સ્વતંત્ર એકમો તરીકે કામ કરવાને બદલે લાઇનના વિવિધ વિભાગોને એકસાથે કામ કરવાની મંજૂરી આપે છે.
ઇલેક્ટ્રોડ સામગ્રી
ઇલેક્ટ્રોડ રોલર પ્રેસ મશીનને લિથિયમ-આયન બેટરી કેથોડ અને એનોડ સામગ્રીની શ્રેણી માટે ગોઠવી શકાય છે.
કેથોડ સામગ્રી
લિથિયમ આયર્ન ફોસ્ફેટ (LFP)
લિથિયમ કોબાલ્ટ ઓક્સાઇડ (LCO)
લિથિયમ મેંગેનીઝ ઓક્સાઇડ (LMO)
NMC અને અન્ય ટર્નરી સામગ્રી
એનોડ સામગ્રી
ગ્રેફાઇટ
સિલિકોન-કાર્બન
અન્ય સુસંગત એનોડ ફોર્મ્યુલેશન
જરૂરી રોલિંગ પ્રેશર, તાપમાન, ઝડપ અને રોલ ગેપ સામગ્રી વચ્ચે બદલાય છે. પ્રક્રિયાના પરિમાણો તેથી ગ્રાહકના ઇલેક્ટ્રોડ ફોર્મ્યુલેશન અને લક્ષ્ય ઘનતા અનુસાર સ્થાપિત કરવા જોઈએ.
ઇલેક્ટ્રોડ કેલેન્ડરિંગ શું કરે છે?
ડાઉનસ્ટ્રીમ બેટરી મેન્યુફેક્ચરિંગ પહેલા જરૂરી જાડાઈ અને ઘનતા પ્રાપ્ત કરવા માટે કેલેન્ડરિંગ કોટેડ ઇલેક્ટ્રોડને સંકુચિત કરે છે.
પ્રક્રિયા કેટલાક મહત્વપૂર્ણ ઇલેક્ટ્રોડ ગુણધર્મોને અસર કરી શકે છે, જેમાં નીચેનાનો સમાવેશ થાય છે:
ઇલેક્ટ્રોડ જાડાઈ
ઇલેક્ટ્રોડ ઘનતા
છિદ્રાળુતા
સપાટી એકરૂપતા
યાંત્રિક સુસંગતતા
ડાઉનસ્ટ્રીમ સ્લિટિંગ અને સેલ એસેમ્બલી કામગીરી
યોગ્ય કેલેન્ડરિંગ શરતો ઇલેક્ટ્રોડ સામગ્રી અને સેલ ડિઝાઇન પર આધાર રાખે છે. અતિશય સંકોચન છિદ્રાળુતાને ઘટાડી શકે છે, જ્યારે અપૂરતું સંકોચન ઇલેક્ટ્રોડમાં પરિણમી શકે છે જે જરૂરી ઘનતા અથવા જાડાઈને પૂર્ણ કરતું નથી.
આ કારણોસર, રોલર પ્રેશર, ગેપ, તાપમાન, ટેન્શન અને લાઇન સ્પીડને સ્વતંત્ર રીતે એડજસ્ટ કરવાને બદલે એકસાથે ધ્યાનમાં લેવા જોઈએ.
અરજીઓ
મશીનનો ઉપયોગ વિવિધ લિથિયમ-આયન બેટરી ઉત્પાદન વાતાવરણમાં થઈ શકે છે, જેમાં નીચેનાનો સમાવેશ થાય છે:
બેટરી પાયલોટ લાઇન્સ
પાયલોટ-સ્કેલ ઇલેક્ટ્રોડ પ્રોસેસિંગ, પ્રક્રિયા વિકાસ અને ઉત્પાદન પરિમાણ માન્યતા માટે યોગ્ય.
EV બેટરી મેન્યુફેક્ચરિંગ
ઇલેક્ટ્રિક વાહનોમાં વપરાતા લિથિયમ-આયન કોષો માટે કૅલેન્ડરિંગ કેથોડ અને એનોડ ઇલેક્ટ્રોડ્સ માટે વપરાય છે.
એનર્જી સ્ટોરેજ બેટરી ઉત્પાદન
સ્થિર ઊર્જા સંગ્રહ એપ્લિકેશનો માટે રચાયેલ બેટરી સિસ્ટમ્સમાં ઇલેક્ટ્રોડ પ્રક્રિયા માટે યોગ્ય.
બેટરી સામગ્રી સંશોધન અને વિકાસ
એડજસ્ટેબલ રોલિંગ પરિમાણો વિવિધ ઇલેક્ટ્રોડ ફોર્મ્યુલેશન અને કેલેન્ડરિંગ સ્થિતિઓનું મૂલ્યાંકન કરવા માટે સાધનોને યોગ્ય બનાવે છે.
લિથિયમ બેટરી પ્રોડક્શન લાઇન્સ
રોલર પ્રેસને અપસ્ટ્રીમ ઇલેક્ટ્રોડ મિશ્રણ, કોટિંગ અને સૂકવવાના સાધનો અને ડાઉનસ્ટ્રીમ સ્લિટિંગ, વિન્ડિંગ અથવા સ્ટેકીંગ પ્રક્રિયાઓ સાથે સંકલિત કરી શકાય છે.
બેટરી મેન્યુફેક્ચરિંગ ઇક્વિપમેન્ટ સાથે એકીકરણ
ઇલેક્ટ્રોડ રોલર પ્રેસ મશીનને સતત ઇલેક્ટ્રોડ ઉત્પાદન પ્રક્રિયા બનાવવા માટે અન્ય બેટરી ઉત્પાદન સાધનો સાથે જોડી શકાય છે.
લાક્ષણિક અપસ્ટ્રીમ સાધનોમાં શામેલ છે:
બેટરી મિક્સર
ઇલેક્ટ્રોડ કોટિંગ મશીન
ઇલેક્ટ્રોડ સૂકવણી ઓવન
લાક્ષણિક ડાઉનસ્ટ્રીમ સાધનોમાં શામેલ છે:
ઇલેક્ટ્રોડ સ્લિટિંગ મશીન
બેટરી વિન્ડિંગ મશીન
બેટરી સ્ટેકીંગ મશીન
સંપૂર્ણ બેટરી મેન્યુફેક્ચરિંગ પ્રોજેક્ટ વિકસાવતા ગ્રાહકો માટે, રોલર પ્રેસને કસ્ટમાઇઝ્ડ બેટરી પાયલોટ લાઇન અથવા ટર્નકી બેટરી પ્રોડક્શન લાઇનમાં પણ સામેલ કરી શકાય છે.
ઇક્વિપમેન્ટ ટેકનિકલ ઇન્ડેક્સ
| વસ્તુ | તકનીકી પરિમાણ |
|---|---|
| રોલર કદ | Ø400 × 450 મીમી |
| અસરકારક રોલર પહોળાઈ | 420 મીમી |
| રોલર પ્રેસના પરિમાણો | આશરે. 2680 × 780 × 1800 મીમી |
| સંપૂર્ણ રેખા પરિમાણો | આશરે. 4660 × 2680 × 1800 મીમી |
| અંદાજિત સાધનોનું વજન | રોલર પ્રેસ આશરે. 4–4.5 ટન |
| ગ્રાઉન્ડ લોડ જરૂરિયાત | રોલર વિભાગમાં 3 ટન/m² કરતાં વધુ અથવા બરાબર |
| હવાનું દબાણ | 0.5–0.7 MPa |
| હવાનો વપરાશ | આશરે. 0.04 m³/મિનિટ |
| ઓપરેટિંગ તાપમાન | 0 થી +45 ડિગ્રી |
| સંબંધિત ભેજ | 50% કરતા ઓછું અથવા તેની બરાબર |
| વીજ પુરવઠો | 380 V, 50 Hz, 3-તબક્કો, 5-વાયર |
| મહત્તમ ઉત્પાદન ઝડપ | 12 મી/મિનિટ |
| રોલર ઝડપ | 2–12 આરપીએમ |
અંતિમ સાધન રૂપરેખાંકન અને ઉપયોગિતા જરૂરિયાતો ગ્રાહકની પ્રક્રિયા અને ઉત્પાદન જરૂરિયાતો સામે પુષ્ટિ હોવી જોઈએ.
ઇલેક્ટ્રોડ રોલર પ્રેસ મશીન કેવી રીતે પસંદ કરવું
યોગ્ય રોલર પ્રેસ રૂપરેખાંકન જરૂરી ઉત્પાદન ઝડપ કરતાં વધુ પર આધાર રાખે છે. સાધનો પસંદ કરતા પહેલા, બેટરી ઉત્પાદકોએ ધ્યાનમાં લેવું જોઈએ:
કેથોડ અથવા એનોડ સામગ્રી
ઇલેક્ટ્રોડ પહોળાઈ
ઇનકમિંગ ઇલેક્ટ્રોડ જાડાઈ
કોટિંગ વજન
લક્ષ્ય જાડાઈ
લક્ષ્ય ઇલેક્ટ્રોડ ઘનતા
જરૂરી છિદ્રાળુતા
ઉત્પાદન ઝડપ
કોઇલ વ્યાસ અને વજન
જરૂરી રોલિંગ દબાણ
ગરમ અથવા અનહિટેડ કેલેન્ડરિંગ
પાયલોટ-સ્કેલ અથવા માસ-ઉત્પાદન આવશ્યકતાઓ
આ પરિમાણોને અગાઉથી પૂરા પાડવાથી રોલર પ્રેસ કન્ફિગરેશન અને પ્રક્રિયા શ્રેણીને વાસ્તવિક ઉત્પાદન જરૂરિયાતો સાથે વધુ નજીકથી મેચ કરવાની મંજૂરી મળે છે.
કસ્ટમાઇઝેશન
ઇલેક્ટ્રોડ રોલર પ્રેસ મશીન ગ્રાહકની ઇલેક્ટ્રોડ સામગ્રી, કામ કરવાની પહોળાઈ, લક્ષ્ય જાડાઈ, ઉત્પાદન ક્ષમતા, કોઇલના પરિમાણો અને પ્રક્રિયાની જરૂરિયાતો અનુસાર ગોઠવી શકાય છે.
સંભવિત કસ્ટમાઇઝેશન વિસ્તારોમાં શામેલ છે:
રોલર કામ પહોળાઈ
રોલિંગ દબાણ શ્રેણી
રોલર હીટિંગ ગોઠવણી
તાણ નિયંત્રણ
ધાર સંરેખણ
કોઇલ પરિમાણો
ઉત્પાદન ઝડપ
ઇલેક્ટ્રિકલ રૂપરેખાંકન
HMI અને નિયંત્રણ કાર્યો
ઉત્પાદન પહેલાં, ગ્રાહકના ઇલેક્ટ્રોડ વિશિષ્ટતાઓ અને ફેક્ટરીની પરિસ્થિતિઓ અનુસાર સાધનસામગ્રીની ગોઠવણીની સમીક્ષા કરી શકાય છે.
એપ્લિકેશન કેસો
ઇલેક્ટ્રોડ રોલર પ્રેસ મશીનનો ઉપયોગ લિથિયમ-આયન બેટરી ઉત્પાદન માટે સંકલિત ઇલેક્ટ્રોડ ઉત્પાદન પ્રક્રિયાના ભાગ રૂપે થઈ શકે છે.
પ્રોજેક્ટ-વિશિષ્ટ જરૂરિયાતો માટે, ગ્રાહકની ઇલેક્ટ્રોડ સામગ્રી, ઉત્પાદન ક્ષમતા અને લક્ષ્ય કૅલેન્ડરિંગ પરિમાણો અનુસાર મશીન ગોઠવણીનું મૂલ્યાંકન કરી શકાય છે.

ભાગીદાર કંપની

FAQ
ઇલેક્ટ્રોડ રોલર પ્રેસ મશીન શું છે?
ઇલેક્ટ્રોડ રોલર પ્રેસ મશીનનો ઉપયોગ કૅલેન્ડર કોટેડ બેટરી ઇલેક્ટ્રોડ્સ માટે થાય છે. તે ડાઉનસ્ટ્રીમ બેટરી ઉત્પાદન પ્રક્રિયાઓ પહેલા ઇલેક્ટ્રોડની જાડાઈ અને ઘનતાને સમાયોજિત કરવા માટે બે રોલરો વચ્ચે નિયંત્રિત દબાણ લાગુ કરે છે.
રોલર પ્રેસ પ્રક્રિયા કઈ બેટરી સામગ્રી કરી શકે છે?
મશીન જરૂરી પ્રક્રિયા ગોઠવણીને આધીન LFP, LCO, LMO, NMC, ગ્રેફાઇટ અને સિલિકોન-કાર્બન સહિત સામાન્ય લિથિયમ-આયન બેટરી ઇલેક્ટ્રોડ સામગ્રી પર પ્રક્રિયા કરી શકે છે.
મહત્તમ ઉત્પાદન ઝડપ શું છે?
આ રૂપરેખાંકનની મહત્તમ ઉત્પાદન ઝડપ 12 m/min સુધી છે. યોગ્ય ઓપરેટિંગ ઝડપ ઇલેક્ટ્રોડ સામગ્રી, પહોળાઈ, જાડાઈ, લક્ષ્ય ઘનતા અને અન્ય પ્રક્રિયા શરતો પર આધારિત છે.
મશીન કઈ જાડાઈની ચોકસાઈ પ્રાપ્ત કરી શકે છે?
ઉલ્લેખિત સમાપ્ત-ઇલેક્ટ્રોડ જાડાઈનું વિચલન યોગ્ય ઇનકમિંગ સામગ્રી અને પ્રક્રિયા શરતો હેઠળ ±2 μm કરતાં ઓછું અથવા તેની બરાબર છે.
શું રોલરોને ગરમ કરી શકાય છે?
હા. જ્યારે ગરમ કેલેન્ડરિંગ જરૂરી હોય ત્યારે થર્મલ-તેલ હીટિંગ સિસ્ટમનો ઉપયોગ કરી શકાય છે. ઉલ્લેખિત રોલર હીટિંગ રેન્જ ઓરડાના તાપમાનથી 150 ડિગ્રી સુધીની છે.
શું મશીન કેથોડ્સ અને એનોડ બંને પર પ્રક્રિયા કરી શકે છે?
હા. સિસ્ટમને કેથોડ અને એનોડ ઇલેક્ટ્રોડ બંને માટે ગોઠવી શકાય છે. રોલિંગ પરિમાણો ચોક્કસ સામગ્રી રચના અનુસાર સમાયોજિત કરવાની જરૂર છે.
શું આ મશીનનો બેટરી પાયલોટ લાઇનમાં ઉપયોગ કરી શકાય?
હા. તેની એડજસ્ટેબલ સ્પીડ, પ્રેશર, રોલ ગેપ, ટેન્શન અને હીટિંગ ફંક્શન તેને પાયલોટ-સ્કેલ બેટરી ઇલેક્ટ્રોડ પ્રોસેસિંગ તેમજ પ્રોડક્શન એપ્લિકેશન માટે યોગ્ય બનાવે છે.
શું રોલર પ્રેસને સંપૂર્ણ બેટરી ઉત્પાદન લાઇનમાં એકીકૃત કરી શકાય છે?
હા. તે ઇલેક્ટ્રોડ મિશ્રણ, કોટિંગ, સૂકવણી, સ્લિટિંગ, વિન્ડિંગ, સ્ટેકીંગ અને અન્ય બેટરી ઉત્પાદન સાધનો સાથે કનેક્ટ કરી શકાય છે.
રોલર પ્રેસ મશીનની વિનંતી કરતી વખતે મારે કઈ માહિતી આપવી જોઈએ?
ઇલેક્ટ્રોડ સામગ્રી, ઇલેક્ટ્રોડની પહોળાઈ, ઇનકમિંગ જાડાઈ, કોટિંગનું વજન, લક્ષ્ય જાડાઈ, લક્ષ્ય ઘનતા, કોઇલનું કદ, ઉત્પાદન ઝડપ અને ગરમ કેલેન્ડરિંગ જરૂરી છે કે કેમ તે પ્રદાન કરવાની ભલામણ કરવામાં આવે છે.
શું ઇલેક્ટ્રોડ રોલર પ્રેસ મશીન કસ્ટમાઇઝ કરી શકાય તેવું છે?
હા. રોલરની પહોળાઈ, પ્રેશર સિસ્ટમ, હીટિંગ કન્ફિગરેશન, ટેન્શન કંટ્રોલ, એલાઈનમેન્ટ સિસ્ટમ, ઇલેક્ટ્રિકલ કન્ફિગરેશન અને અન્ય કાર્યો ગ્રાહકની પ્રક્રિયાની જરૂરિયાતો અનુસાર એડજસ્ટ કરી શકાય છે.
સંબંધિત સાધનો