





બેટરી રસાયણશાસ્ત્ર ટ્રાયલથી પુનરાવર્તિત પાઉચ સેલ ઉત્પાદન સુધી
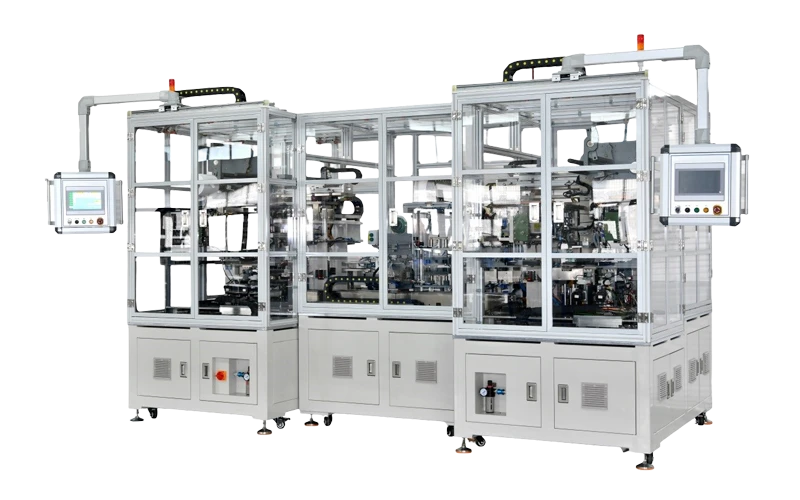
આ લાઇન બેટરીના વિકાસ અને પાયલોટ પ્રોડક્શન માટે બનાવાયેલ છે, પાઉચ સેલ પ્રોગ્રામ્સને લેબોરેટરી સેમ્પલમાંથી ઉત્પાદન પહેલાના-બેચમાં લઈ જાય છે. ઇલેક્ટ્રોડ તૈયારી, પાઉચ સેલ એસેમ્બલી, ઇલેક્ટ્રોલાઇટ ભરણ, રચના અને અંતિમ પરીક્ષણ એક ઉત્પાદન પ્રવાહમાં જોડાયેલા છે, જે સમાન પ્રક્રિયાને પાઇલોટ રન દ્વારા પ્રારંભિક ટ્રાયલથી ઉપયોગમાં લેવાની મંજૂરી આપે છે.
તેનો ઉપયોગ NCM, LFP, સોલિડ-સ્ટેટ અને સોડિયમ-આયન પાઉચ સેલ પ્રોગ્રામ માટે થઈ શકે છે. લાઇન સેલ ડિઝાઇન, ઇલેક્ટ્રોડ પહોળાઈ અને પ્રક્રિયા જરૂરિયાતો આસપાસ ગોઠવેલ છે. 120 થી 300 મીમી સુધીની ઇલેક્ટ્રોડ પહોળાઈને સપોર્ટ કરવામાં આવે છે.
મુખ્ય પરિમાણો
| વસ્તુ | સ્પષ્ટીકરણ |
|---|---|
| બેટરી ફોર્મેટ્સ | પાઉચ કોષો |
| આધારભૂત રસાયણશાસ્ત્ર | NCM, LFP, ઘન-સ્થિતિ, સોડિયમ-આયન |
| ઇલેક્ટ્રોડ પહોળાઈ | 120-300 મીમી |
| કોટિંગ ચોકસાઇ | આશરે. એકમ વિસ્તાર દીઠ ±0.5 મિલિગ્રામ* |
| પાયલોટ રૂપરેખાંકન | 2-4 રચના ચેનલો |
| પાયલોટ થ્રુપુટ | આશરે. 3–8 પીપીએમ |
| સંપૂર્ણ રૂપરેખાંકન | 10 રચના ચેનલો |
| સંપૂર્ણ-લાઇન થ્રુપુટ | આશરે. 30 ppm |
| નવું રસાયણશાસ્ત્ર સેટઅપ | સામાન્ય રીતે 2-3 અઠવાડિયા |
| ઉત્પાદન સ્ટેજ | લેબ ડેવલપમેન્ટ, પાયલોટ અને પૂર્વ-ઉત્પાદન |
| અરજીઓ | EV, ESS, ઔદ્યોગિક, ગ્રાહક ઇલેક્ટ્રોનિક્સ |
કોટિંગની ચોકસાઇ સ્લરીની સ્થિરતા અને પ્રક્રિયાની સ્થિતિ પર આધારિત છે.
વિવિધ કોષ રસાયણશાસ્ત્ર માટે એક લાઇન
એનસીએમ, એલએફપી, સોલિડ-સ્ટેટ અને સોડિયમ-આયન પાઉચ સેલ પ્રોગ્રામ માટે લાઇનનો ઉપયોગ કરવામાં આવ્યો છે. આ રસાયણશાસ્ત્રો વચ્ચે ખસેડતી વખતે મુખ્ય સાધન સમાન રહે છે.
રસાયણશાસ્ત્ર અને સેલ ડિઝાઇન સાથે પ્રક્રિયા સેટિંગ્સ બદલાય છે. આમાં કોટિંગની સ્થિતિ, સૂકવણી પરિમાણો, ઇલેક્ટ્રોલાઇટ હેન્ડલિંગ અને રચના પ્રોફાઇલ્સ શામેલ હોઈ શકે છે.
નવી રસાયણશાસ્ત્ર માટે, પ્રક્રિયા સેટઅપ અને રચના પ્રોફાઇલ વિકાસ માટે આશરે બે થી ત્રણ અઠવાડિયાનો સમય આપો. એકવાર પ્રક્રિયા સ્થાપિત થઈ જાય, તે જ ઉત્પાદન સેટઅપ સાથે લાઇન ચલાવી શકાય છે.
ટર્નકી વિશે

કેમ પાઉચ સેલ લાઇન કેવી રીતે ચાલે છે
1. ઇલેક્ટ્રોડ તૈયારી
પસંદ કરેલ રસાયણશાસ્ત્ર અને સેલ ડિઝાઇનના આધારે સ્લરી મિશ્રણ, કોટિંગ, સૂકવણી, કેલેન્ડરિંગ અને ઇલેક્ટ્રોડ નિરીક્ષણ હાથ ધરવામાં આવે છે.
2. ઇલેક્ટ્રોડ સ્લિટિંગ અને કટીંગ
કોટેડ ઇલેક્ટ્રોડ કોષની એસેમ્બલી માટે જરૂરી પહોળાઈ અને પરિમાણોમાં કાપવામાં આવે છે. સપોર્ટેડ ઇલેક્ટ્રોડની પહોળાઈ 120–300 mm છે.
3. સેલ એસેમ્બલી
ઇલેક્ટ્રોડ્સ અને વિભાજકોને પાઉચ સેલ સ્ટ્રક્ચરમાં એસેમ્બલ કરવામાં આવે છે, ત્યારબાદ ટેબ કનેક્શન અને પાઉચ તૈયાર કરવામાં આવે છે.
4. ઇલેક્ટ્રોલાઇટ ફિલિંગ અને સીલિંગ
કોષને સીલ કરવામાં આવે અને રચના માટે તૈયાર કરવામાં આવે તે પહેલાં ઇલેક્ટ્રોલાઇટ નિર્દિષ્ટ રકમમાં ભરવામાં આવે છે.
5. રચના અને વૃદ્ધત્વ
પસંદ કરેલ રસાયણશાસ્ત્ર માટે વિકસિત રચના પ્રોફાઇલનો ઉપયોગ કરીને કોષો ચાર્જ અને વિસર્જિત થાય છે. જરૂરી આઉટપુટના આધારે રચના ચેનલોની સંખ્યા પસંદ કરવામાં આવે છે.
6. પરીક્ષણ અને ગ્રેડિંગ
કોષોની રચના પછી પરીક્ષણ કરવામાં આવે છે અને તેમના વિદ્યુત પરીક્ષણ પરિણામોના આધારે વર્ગીકરણ કરવામાં આવે છે.
લાઇનમાં સમાવિષ્ટ સાધનો
સાધનોની સૂચિ સેલ ડિઝાઇન, લક્ષ્ય આઉટપુટ અને ઉત્પાદન તબક્કા સાથે બદલાય છે. લાક્ષણિક સેટઅપમાં શામેલ છે:
● સ્લરી મિક્સિંગ અને ફીડિંગ સાધનો
● ઇલેક્ટ્રોડ કોટિંગ અને સૂકવણી સિસ્ટમ
● કૅલેન્ડરિંગ અને જાડાઈ નિરીક્ષણ સાધનો
● ઇલેક્ટ્રોડ સ્લિટિંગ અને કટીંગ સાધનો
● પાઉચ સેલ એસેમ્બલી સાધનો
● ટેબ વેલ્ડીંગ અને પાઉચ સીલિંગ સાધનો
● ઇલેક્ટ્રોલાઇટ ફિલિંગ સિસ્ટમ
● વેક્યૂમ અને સૂકવવાના સાધનો
● રચના અને વૃદ્ધત્વ સિસ્ટમ
● OCV / વિદ્યુત પરીક્ષણ સાધનો
● સેલ ગ્રેડિંગ અને સોર્ટિંગ સિસ્ટમ
● મટીરીયલ હેન્ડલિંગ અને ટ્રાન્સફર સાધનો
● પ્લાન્ટ સપોર્ટ સિસ્ટમ્સ જેમ કે ડિહ્યુમિડિફિકેશન, વેક્યૂમ અને કોમ્પ્રેસ્ડ એર
અંતિમ સાધનોની સૂચિ સેલ ડિઝાઇન, રસાયણશાસ્ત્ર, ઇલેક્ટ્રોડના પરિમાણો અને લક્ષ્ય થ્રુપુટ પરથી નક્કી કરવામાં આવે છે.
અરજીઓ
લાઇનનો ઉપયોગ પાઉચ સેલ પ્રોગ્રામ માટે આમાં કરી શકાય છે:
● ઇલેક્ટ્રિક વાહન બેટરી
● એનર્જી સ્ટોરેજ સિસ્ટમ્સ
● ઔદ્યોગિક બેટરી
● ઉપભોક્તા ઇલેક્ટ્રોનિક્સ
● બેટરી રસાયણશાસ્ત્ર વિકાસ
● પાયલોટ અને પ્રી{{0} પ્રોડક્શન પ્રોજેક્ટ્સ
લાઇન રૂપરેખાંકન ચોક્કસ અંત-ઉપયોગ બજારને બદલે સેલ ડિઝાઇન, રસાયણશાસ્ત્ર અને જરૂરી આઉટપુટ પર આધારિત છે.

લાઇન રૂપરેખાંકન દ્વારા ઉત્પાદન ક્ષમતા
રેખા એક નિશ્ચિત ઉત્પાદન દર સુધી મર્યાદિત નથી. જરૂરી આઉટપુટના આધારે રચના ક્ષમતા વધારી અથવા ઘટાડી શકાય છે.
પાયલોટ સેટઅપ
2-4 રચના ચેનલો
આશરે. 3–8 પીપીએમ
ઉચ્ચ-થ્રુપુટ સેટઅપ
10 રચના ચેનલો
આશરે. 30 ppm
વાસ્તવિક આઉટપુટ સેલ ડિઝાઇન, રચના ચક્ર અને સાધનોની ગોઠવણી પર આધાર રાખે છે. લક્ષ્ય સેલ વિશિષ્ટતાઓ અને ઉત્પાદન વોલ્યુમની સમીક્ષા કર્યા પછી રેખાનું કદ કરવામાં આવે છે.
કેમ પાઉચ સેલ પ્રોડક્શન લાઇન

સંબંધિત સાધનો



લાઇન ડિઝાઇનથી સ્ટાર્ટઅપ સુધી પ્રોજેક્ટ સપોર્ટ
પ્રક્રિયા અને રેખા આયોજન
સાધનની ગોઠવણી પસંદ કરતા પહેલા અમે સેલ ડિઝાઇન, રસાયણશાસ્ત્ર, ઇલેક્ટ્રોડના પરિમાણો અને લક્ષ્ય આઉટપુટની સમીક્ષા કરીએ છીએ.
સાધનસામગ્રી એકીકરણ
ઉત્પાદન લાઇન અસંબંધિત વ્યક્તિગત મશીનો તરીકે બદલે એક સંકલિત સિસ્ટમ તરીકે પૂરી પાડવામાં આવે છે.
ઇન્સ્ટોલેશન અને કમિશનિંગ
ઇક્વિપમેન્ટ ઇન્સ્ટોલેશન, લાઇન સેટઅપ અને પ્રોસેસ કમિશનિંગનો પ્રોજેક્ટ સ્કોપમાં સમાવેશ કરવામાં આવ્યો છે.
રસાયણશાસ્ત્ર સેટઅપ
નવા રસાયણશાસ્ત્ર કાર્યક્રમોને સ્થિર ઉત્પાદન પહેલાં પ્રક્રિયા ગોઠવણ અને રચના પ્રોફાઇલ વિકાસની જરૂર છે.
-સેલ્સ સપોર્ટ પછી
લાઇનને ચાલુ રાખવામાં મદદ કરવા માટે ઇન્સ્ટોલેશન પછી તકનીકી સપોર્ટ અને સ્પેરપાર્ટ્સ ઉપલબ્ધ છે.
સાધનોની સૂચિ
|
S NO. |
વર્કશોપ |
સાધનનું નામ |
|
1 |
કેથોડ |
ઓવન |
|
2 |
પ્લેનેટરી વેક્યુમ મિક્સર |
|
|
3 |
લિફ્ટિંગ સિસ્ટમ સાથે ટર્નઓવર બેરલ |
|
|
4 |
વિસ્કોમીટર |
|
|
5 |
કોટિંગ મશીન |
|
|
6 |
જાડાઈ ગેજ |
|
|
7 |
મશીન દબાવવાનું ચાલુ રાખો |
|
|
8 |
ઓટો સ્લિટિંગ મશીન |
|
|
9 |
બેકિંગ ઓવન |
|
|
10 |
એનોડ |
ડીયોનાઇઝ્ડ વોટર મશીન |
|
11 |
પ્લેનેટરી વેક્યુમ મિક્સર |
|
|
12 |
લિફ્ટિંગ સિસ્ટમ સાથે ટર્નઓવર બેરલ |
|
|
13 |
વિસ્કોમીટર |
|
|
14 |
કોટિંગ મશીન |
|
|
15 |
જાડાઈ ગેજ |
|
|
16 |
મશીન દબાવવાનું ચાલુ રાખો |
|
|
17 |
ઓટો સ્લિટિંગ મશીન |
|
|
18 |
બેકિંગ ઓવન |
|
|
20 |
એસેમ્બલ |
ટૂંકા પરીક્ષણ મશીન |
|
21 |
બેકિંગ ઓવન |
|
|
22 |
ભરવા અને |
ગ્લોવ બોક્સ |
|
23 |
લેસર વેલ્ડર |
|
|
24 |
લીનિયર સીલિંગ મશીન |
|
|
25 |
બેટરી ક્લીનિંગ મશીન |
|
|
26 |
ગ્રેડિંગ |
રચના મશીન |
|
27 |
કોમ્પ્યુટર |
|
|
28 |
ઉચ્ચ તાપમાન સંગ્રહ |
|
|
29 |
સામાન્ય તાપમાન સંગ્રહ |
|
|
30 |
સેલ ઇંકજેટ પ્રિન્ટર |
|
|
31 |
OCV1 |
|
|
32 |
OCV2 |
|
|
33 |
OCV3 (સૉર્ટિંગ મશીન) |
|
|
34 |
ગ્રેડિંગ મશીન |
|
|
35 |
વર્ગીકરણ મશીન |
|
|
36 |
અન્ય |
NMP પુનઃપ્રાપ્તિ સિસ્ટમ |
|
37 |
પ્લાન્ટ ડિહ્યુમિડિફિકેશન સિસ્ટમ |
|
|
38 |
શુદ્ધ પાણી |
|
|
39 |
અન્ય જરૂરી |
વેક્યુમ પંપ + કમ્પ્રેસ્ડ એર |
એપ્લિકેશન કેસો

ભાગીદાર કંપની

પાઉચ સેલ લાઇન FAQS
કેમ પાઉચ સેલ લાઇનનો ઉપયોગ શેના માટે થાય છે?
તે પાઉચ સેલ પ્રોગ્રામ્સને પ્રયોગશાળાના નમૂનાઓમાંથી પાઇલટ અને પ્રી-ઉત્પાદન બેચમાં ખસેડવા માટે રચાયેલ છે. લાઇન એક ઉત્પાદન પ્રવાહમાં ઇલેક્ટ્રોડ તૈયારી, સેલ એસેમ્બલી, ઇલેક્ટ્રોલાઇટ ભરણ, રચના અને પરીક્ષણને જોડે છે.
લાઈન કઈ બેટરી કેમિસ્ટ્રીને હેન્ડલ કરી શકે છે?
એનસીએમ, એલએફપી, સોલિડ-સ્ટેટ અને સોડિયમ-આયન પાઉચ સેલ પ્રોગ્રામ માટે લાઇનનો ઉપયોગ કરવામાં આવ્યો છે. મુખ્ય સાધનોને આ રસાયણશાસ્ત્ર વચ્ચે બદલવાની જરૂર નથી, જો કે પ્રક્રિયાની વાનગીઓ અને રચના પ્રોફાઇલને સમાયોજિત કરવાની જરૂર છે.
હું કયા ઉત્પાદન દરની અપેક્ષા રાખી શકું?
થ્રુપુટ રચના ચેનલોની સંખ્યા અને એકંદર રેખા રૂપરેખાંકન પર આધાર રાખે છે. 2-4 રચના ચેનલો સાથેનું સેટઅપ સામાન્ય રીતે લગભગ 3-8 પીપીએમ પર ચાલે છે, જ્યારે 10 ચેનલો સાથેનું સંપૂર્ણ રૂપરેખાંકન લગભગ 30 પીપીએમ સુધી પહોંચી શકે છે.
લીટી કઈ ઈલેક્ટ્રોડની પહોળાઈને સપોર્ટ કરે છે?
રેખા 120 થી 300 મીમી સુધીના ઇલેક્ટ્રોડ પહોળાઈ માટે રચાયેલ છે. અંતિમ રૂપરેખાંકન લક્ષ્ય સેલ ડિઝાઇન અને પ્રક્રિયા જરૂરિયાતો પર આધાર રાખે છે.
ઇલેક્ટ્રોડ કોટિંગ કેટલું સચોટ છે?
જ્યારે સ્લરી સ્થિર હોય ત્યારે કોટિંગની સ્પષ્ટતા એકમ વિસ્તાર દીઠ આશરે ±0.5 મિલિગ્રામ છે. કોટિંગ સિસ્ટમ અસ્થિર સ્લરી ગુણધર્મો માટે વળતર આપી શકતી નથી, તેથી સ્લરી સુસંગતતા પ્રક્રિયા નિયંત્રણનો એક મહત્વપૂર્ણ ભાગ રહે છે.
નવી રસાયણશાસ્ત્ર દાખલ કરવામાં કેટલો સમય લાગે છે?
નવી રસાયણશાસ્ત્રમાં સામાન્ય રીતે પ્રક્રિયા સેટઅપ અને પ્રોફાઈલ ડેવલપમેન્ટ માટે લગભગ બે થી ત્રણ અઠવાડિયાની જરૂર પડે છે. વાસ્તવિક સમય રસાયણશાસ્ત્ર, કોષની રચના અને પ્રક્રિયાની સ્થિતિ પર આધાર રાખે છે.
શું લાઇનને વિવિધ ઉત્પાદન વોલ્યુમો માટે ગોઠવી શકાય છે?
હા. લાઇન જરૂરી આઉટપુટ અનુસાર ગોઠવી શકાય છે. નાની 2-4 ચેનલ સિસ્ટમ્સનો ઉપયોગ પાઇલોટ-સ્કેલ ઉત્પાદન માટે થઈ શકે છે, જ્યારે મોટી રૂપરેખાંકનો ઉચ્ચ થ્રુપુટ જરૂરિયાતોની આસપાસ બનાવી શકાય છે.
આ પાઉચ સેલ લાઇન માટે કઈ એપ્લિકેશનો યોગ્ય છે?
ઈવી, એનર્જી સ્ટોરેજ સિસ્ટમ્સ, ઈન્ડસ્ટ્રીયલ ઈક્વિપમેન્ટ અને કન્ઝ્યુમર ઈલેક્ટ્રોનિક્સ માટે બનાવાયેલ પાઉચ સેલ માટે લાઇનનો ઉપયોગ કરી શકાય છે. ઉત્પાદન રૂપરેખાંકન મુખ્યત્વે અંતિમ એપ્લિકેશનને બદલે સેલ ડિઝાઇન અને રસાયણશાસ્ત્ર દ્વારા નક્કી કરવામાં આવે છે.