





આપોઆપ ઇલેક્ટ્રોડ ટેબ વેલ્ડીંગ અને ટેપીંગ
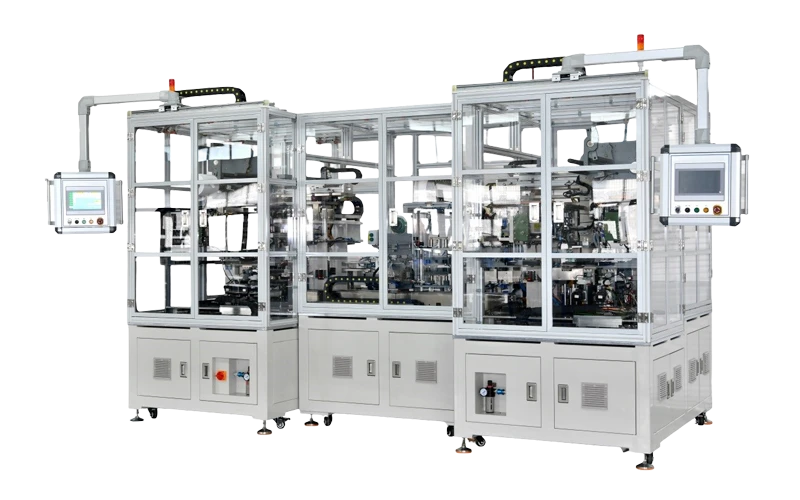
ઇલેક્ટ્રોડ મેકિંગ મશીનનો ઉપયોગ વિન્ડિંગ પ્રક્રિયા પહેલા કોટેડ બેટરી ઇલેક્ટ્રોડ તૈયાર કરવા માટે થાય છે. તે ટેબ ફીડિંગ, કટીંગ, ઇલેક્ટ્રોડ-ટેબ વેલ્ડીંગ, રક્ષણાત્મક ટેપ એપ્લિકેશન અને સતત કામગીરીમાં રીવાઇન્ડીંગને જોડે છે.
ઇલેક્ટ્રોડ અને ટેબને અલ્ટ્રાસોનિક વેલ્ડીંગ દ્વારા જોડવામાં આવે છે, ત્યારબાદ ઇલેક્ટ્રોડની આગળ અને પાછળની બાજુઓ પર રક્ષણાત્મક ટેપ લાગુ કરવામાં આવે છે. પ્રોસેસ્ડ ઇલેક્ટ્રોડને પછી ઓટોમેટિક વિન્ડિંગ મશીનમાં ટ્રાન્સફર કરવા માટે રોલમાં ફેરવવામાં આવે છે.
Panasonic PLC મુખ્ય ઓપરેટિંગ ક્રમને નિયંત્રિત કરે છે, જેમાં ટેબ કોઇલ ફીડિંગ અને કટીંગ, વેલ્ડીંગ, ટેપ એપ્લિકેશન અને રીવાઇન્ડીંગનો સમાવેશ થાય છે. સિસ્ટમમાં મશીનની કામગીરી પર દેખરેખ રાખવા માટે એજ એલાઈનમેન્ટ અને ઇલેક્ટ્રિકલ ફોલ્ટ એલાર્મનો પણ સમાવેશ થાય છે.
સાધનસામગ્રી સતત ઇલેક્ટ્રોડ તૈયાર કરવા માટે બનાવવામાં આવી છે અને અપસ્ટ્રીમ ઇલેક્ટ્રોડ રોલિંગ અને સ્લિટિંગ પ્રક્રિયાઓ સાથે સંકલિત કરી શકાય છે. ઉલ્લેખિત 18650 ઇલેક્ટ્રોડ રૂપરેખાંકન માટે, ઉત્પાદન ચક્ર એક ટેબ સાથે આશરે 28-35 ટુકડાઓ પ્રતિ મિનિટ છે.
સાધનો કાર્યો
ટેબ ફીડિંગ અને કટીંગ
મશીન કોઇલમાંથી ટેબ સામગ્રીને ફીડ કરે છે અને રૂપરેખાંકિત ઇલેક્ટ્રોડ પ્રક્રિયા અનુસાર તેને કાપે છે. ઉલ્લેખિત ટેબ લંબાઈ શ્રેણી 30-70 mm છે.
અલ્ટ્રાસોનિક ટેબ વેલ્ડીંગ
રક્ષણાત્મક ટેપ લાગુ કરવામાં આવે તે પહેલાં ટેબને બેટરી ઇલેક્ટ્રોડ પર વેલ્ડ કરવામાં આવે છે. ઉલ્લેખિત ટેબ વેલ્ડીંગ પોઝિશન એરર ±0.5 મીમી છે, જેમાં ટેબ વેલ્ડીંગ ડિફ્લેક્શન ±1 ડિગ્રી અને વેલ્ડીંગ ટેન્સાઈલ ફોર્સ ઓછામાં ઓછા 10 N છે.
આગળ અને પાછળ રક્ષણાત્મક ટેપીંગ
ટેબ વેલ્ડીંગ પછી ઇલેક્ટ્રોડ સપાટીઓ પર રક્ષણાત્મક ટેપ લાગુ કરવામાં આવે છે. સિસ્ટમ આગળ અને પાછળ ટેપીંગને ટેકો આપે છે, ટેપ લંબાઈની ચોકસાઈ ±0.5 મીમી પર નિર્દિષ્ટ કરેલ છે.
ઇલેક્ટ્રોડ રીવાઇન્ડિંગ
વેલ્ડીંગ અને ટેપીંગ પછી, પ્રક્રિયા કરેલ ઇલેક્ટ્રોડને અનુગામી સ્વચાલિત વિન્ડિંગ પ્રક્રિયાઓમાં ઉપયોગ કરવા માટે આપમેળે કોઇલમાં ફેરવવામાં આવે છે.
PLC-આધારિત સ્વચાલિત નિયંત્રણ
Panasonic PLC ટેબ ફીડિંગ, કટીંગ, વેલ્ડીંગ, ટેપ એપ્લિકેશન અને રીવાઇન્ડીંગને નિયંત્રિત કરે છે. ઓપરેશન દરમિયાન વિદ્યુત ખામી ઓપરેટરોને અસામાન્ય પરિસ્થિતિઓને ઓળખવામાં મદદ કરવા માટે એલાર્મ ટ્રિગર કરે છે.
ધાર સંરેખણ
સાધન સતત પ્રક્રિયા દરમિયાન ઇલેક્ટ્રોડ અને સામગ્રીની સ્થિતિને નિયંત્રિત કરવા માટે ગોઠવણી સિસ્ટમનો ઉપયોગ કરે છે, સ્થિર ટેબ વેલ્ડીંગ અને ટેપ એપ્લિકેશનને ટેકો આપે છે.

સંબંધિત સાધનો



ટેકનિકલ વિશિષ્ટતાઓ
| પરિમાણ | સ્પષ્ટીકરણ |
|---|---|
| મોડલ | SZO-80B-N |
| સિંગલ ઇલેક્ટ્રોડ લંબાઈ | 300-1500 મીમી |
| ટેબ ટેપ સ્થિતિ ચોકસાઈ | ±0.5 મીમી |
| ટૅબ લંબાઈ ચોકસાઈ | ±0.5 મીમી |
| ટૅબ વેલ્ડિંગ પોઝિશન ભૂલ | ±0.5 મીમી |
| ટેબ વેલ્ડીંગ ડિફ્લેક્શન | ±1 ડિગ્રી |
| ટૅબ લિકેજ ચોકસાઈ | ±0.5 mm કરતાં ઓછું અથવા બરાબર |
| ટેબ વેલ્ડીંગ ટેન્સાઈલ ફોર્સ | 10 N કરતા વધારે અથવા બરાબર |
| વેલ્ડીંગ હેડ સર્વિસ લાઇફ | હકારાત્મક ઇલેક્ટ્રોડ: ગ્રાઇન્ડીંગ ચક્ર દીઠ 300,000 વેલ્ડ |
| ઇલેક્ટ્રોડ કટીંગ બર | 0.015 મીમી કરતા ઓછું અથવા બરાબર |
| ટૅબ કટિંગ બર | 0.025 મીમી કરતા ઓછું અથવા બરાબર |
| ટેપ લંબાઈ ચોકસાઈ | ±0.5 મીમી |
| ઉત્પાદન લાયકાત દર | 98.5% |
| સાધનોનો ઉપયોગ દર | 95%, 10 મિનિટની અંદર મુશ્કેલીનિવારણ સિવાય |
| ઉત્પાદન ઝડપ | 18650 બેટરી ઇલેક્ટ્રોડ, સિંગલ ટેબ માટે આશરે 28-35 પીસી/મિનિટ |
સાધનો પર્યાવરણ અને ઉપયોગિતાઓ
| પરિમાણ | સ્પષ્ટીકરણ |
|---|---|
| મશીનના પરિમાણો | 2040 × 1050 × 1689 મીમી |
| મશીન વજન | આશરે. 1100 કિગ્રા |
| પાવર સપ્લાય | AC 220 V, સિંગલ ફેઝ |
| વોલ્ટેજ વધઘટ | ±10% ની અંદર |
| રેટેડ પાવર | 5 KVA |
| સંકુચિત હવાનું દબાણ | 0.4–0.7 MPa |
| સંકુચિત હવા વપરાશ | લગભગ. 180 L/મિનિટ પ્રતિ લાઇન, 50% ઉપયોગ |
| ઓપરેટિંગ તાપમાન | 20-35 ડિગ્રી |
| સંબંધિત ભેજ | 5-55% આરએચ |
| સ્વચ્છતા જરૂરિયાત | વર્ગ 100,000 અથવા તેથી વધુ |
| સાઇટની આવશ્યકતા | સડો કરતા વાયુઓ, કાટ લાગતા પ્રવાહી અને જ્વલનશીલ અથવા વિસ્ફોટક પદાર્થોથી મુક્ત |
સામગ્રીસ્પષ્ટીકરણો અને જરૂરિયાતો
1, સામગ્રી સ્પષ્ટીકરણો:
|
સામગ્રી |
ખોરાક આપવાની પદ્ધતિ |
સામગ્રી લંબાઈ (મીમી) |
સામગ્રીની પહોળાઈ(mm) |
સામગ્રીની જાડાઈ (μm) |
મહત્તમ બાહ્ય વ્યાસ (મીમી) |
આંતરિક વ્યાસ (મીમી) |
||
|
કદ શ્રેણી |
કદ શ્રેણી |
સહનશીલતા |
કદ શ્રેણી |
સહનશીલતા |
||||
|
ટૅબ |
કોઇલ |
3 0- 70 |
3-6 |
0.1 |
100-150 |
2 |
ф 4 00 |
Ф 76.2 |
|
ઇલેક્ટ્રોડ |
કોઇલ |
300-1500 |
30- 65 |
0. 1 |
100-280 |
5 |
Ф 4 00 |
ф76.2 |
|
રક્ષણાત્મક ટેપ |
કોઇલ |
4 0- 70 |
5- 25 |
0.2 |
50-80 |
5 |
Ф 180 |
ф76.2 |
સામગ્રી વિશિષ્ટતાઓ
| સામગ્રી | ખોરાક આપવાની પદ્ધતિ | લંબાઈ શ્રેણી | પહોળાઈ શ્રેણી | જાડાઈ / સહનશીલતા | મહત્તમ બાહ્ય વ્યાસ | આંતરિક વ્યાસ |
|---|---|---|---|---|---|---|
| ટૅબ | કોઇલ | 30-70 મીમી | 3-6 મીમી | 0.1 મીમી | Ø400 મીમી | Ø76.2 મીમી |
| ઇલેક્ટ્રોડ | કોઇલ | 300-1500 મીમી | 30-65 મીમી | 0.1 મીમી | Ø400 મીમી | Ø76.2 મીમી |
| રક્ષણાત્મક ટેપ | કોઇલ | 40-70 મીમી | 5-25 મીમી | 0.2 મીમી | Ø180 મીમી | Ø76.2 મીમી |
સામગ્રી જરૂરીયાતો
બેટરી ઇલેક્ટ્રોડ
5-20 μm ની એલ્યુમિનિયમ ફોઇલ જાડાઈ સાથે તૂટક તૂટક કોટેડ બેટરી ઇલેક્ટ્રોડ માટે મશીનનો ઉલ્લેખ કરવામાં આવ્યો છે. ±0.2 mm ની પહોળાઈની ભૂલ સાથે, ઇલેક્ટ્રોડ સામગ્રીને સતત વળેલું અને જરૂરી પહોળાઈ પર ચીરી નાખવું જોઈએ.
ઉલ્લેખિત ઇલેક્ટ્રોડ મેન્ડરિંગ ભૂલ ±1.0 mm પ્રતિ 1000 mm કરતાં ઓછી છે. ઇલેક્ટ્રોડ 400 મીમીના મહત્તમ રીલ વ્યાસ અને ±1.0 મીમીની રીવાઇન્ડીંગ ચોકસાઈ સાથે 3-ઇંચની રીલ કોરનો ઉપયોગ કરવો જોઈએ.
કોટિંગ તૂટક તૂટક સુસંગતતા ભૂલ ±0.5 mm કરતાં ઓછી તરીકે સ્પષ્ટ થયેલ છે. ટેબ વેલ્ડીંગ માટે ઉપલબ્ધ ખાલી પહોળાઈ ટેબ કરતા ઓછામાં ઓછી 2 મીમી પહોળી હોવી જોઈએ.
રક્ષણાત્મક ટેપ
ઇલેક્ટ્રોડની પહોળાઈ સાથે રક્ષણાત્મક ટેપ લાગુ કરવામાં આવે છે. ઉલ્લેખિત ટેપની પહોળાઈની ભૂલ ±0.2 mm છે, અને ટેપને તોડ્યા વિના ખોલવા અને ખવડાવવાનો સામનો કરવો જોઈએ.
ટૅબ
ઉલ્લેખિત ટેબ પહોળાઈની ભૂલ ±0.1 મીમી છે, જેમાં ટેબમાં 0.2 મીમી પ્રતિ 500 મીમીની ભૂલ છે.

બેટરી ઇલેક્ટ્રોડ ઉત્પાદનમાં સ્થાન
ઇલેક્ટ્રોડ મેકિંગ મશીનનો ઉપયોગ ઇલેક્ટ્રોડ કોટિંગ, રોલિંગ અને સ્લિટિંગ પછી થાય છે. તે ટેબ વેલ્ડીંગ, રક્ષણાત્મક ટેપીંગ અને રીવાઇન્ડીંગ પૂર્ણ કરીને અનુગામી વિન્ડીંગ પ્રક્રિયા માટે ઇલેક્ટ્રોડ તૈયાર કરે છે.
લાક્ષણિક પ્રક્રિયા:
કોટિંગ → કેલેન્ડરિંગ → સ્લિટિંગ →ટેબ વેલ્ડીંગ અને ટેપીંગ→ રીવાઇન્ડિંગ → વિન્ડિંગ
તેથી મશીનને સ્વયંસંચાલિત નળાકાર બેટરી ઇલેક્ટ્રોડ ઉત્પાદન લાઇનમાં એકીકૃત કરી શકાય છે જ્યાં પ્રક્રિયા કરેલ ઇલેક્ટ્રોડને સીધા સ્વચાલિત વિન્ડિંગ મશીનમાં સ્થાનાંતરિત કરવામાં આવે છે.

ભાગીદાર કંપની

વારંવાર પૂછાતા પ્રશ્નો
ઇલેક્ટ્રોડ બનાવવાનું મશીન શું કરે છે?
મશીન લિથિયમ-આયન બેટરી ઇલેક્ટ્રોડને વાઇન્ડિંગ પહેલાં ફીડિંગ અને કટીંગ ટેબ, ઇલેક્ટ્રોડ પર વેલ્ડિંગ ટેબ, આગળ અને પાછળની બાજુઓ પર રક્ષણાત્મક ટેપ લગાવીને અને પ્રોસેસ્ડ ઇલેક્ટ્રોડને રિવાઇન્ડ કરીને તૈયાર કરે છે.
ઇલેક્ટ્રોડ ટેબ માટે કયા પ્રકારનું વેલ્ડીંગ વપરાય છે?
ટેબને બેટરી ઇલેક્ટ્રોડ સાથે જોડવા માટે મશીન અલ્ટ્રાસોનિક વેલ્ડીંગનો ઉપયોગ કરે છે.
મશીન કઈ ઈલેક્ટ્રોડ લંબાઈને સપોર્ટ કરે છે?
ઉલ્લેખિત સિંગલ ઇલેક્ટ્રોડ લંબાઈ 300-1500 mm છે. વાસ્તવિક રૂપરેખાંકન ગ્રાહકની ઇલેક્ટ્રોડ પ્રક્રિયા સાથે મેળ ખાતું હોવું જોઈએ.
મશીનની ઉત્પાદન ઝડપ કેટલી છે?
ઉલ્લેખિત 18650 બેટરી ઇલેક્ટ્રોડ અને સિંગલ-ટેબ કન્ફિગરેશન માટે, ઉત્પાદન ચક્ર લગભગ 28-35 ટુકડાઓ પ્રતિ મિનિટ છે. વાસ્તવિક ઝડપ ઇલેક્ટ્રોડની લંબાઈ અને પહોળાઈ પર આધારિત છે.
શું મશીન ઓટોમેટિક વિન્ડિંગ મશીન સાથે કનેક્ટ થઈ શકે છે?
હા. પ્રક્રિયા કરેલ ઇલેક્ટ્રોડને અનુગામી સ્વચાલિત વિન્ડિંગ પ્રક્રિયાઓમાં ઉપયોગ કરવા માટે આપમેળે કોઇલમાં ફેરવવામાં આવે છે.