




સેવા ઝાંખી
ઇલેક્ટ્રોડ મેન્યુફેક્ચરિંગ મશીન સિલિન્ડ્રિકલ લિથિયમ-આયન બેટરી ઉત્પાદનમાં વપરાતા કોટેડ ઇલેક્ટ્રોડ રોલ્સની પ્રક્રિયા કરવા માટે રચાયેલ છે. તે એક સ્વયંસંચાલિત પ્રક્રિયામાં ઇલેક્ટ્રોડ ફીડિંગ, ટેબ વેલ્ડીંગ, રક્ષણાત્મક ટેપ એપ્લિકેશન અને રીવાઇન્ડીંગને જોડે છે.
મશીન નિર્દિષ્ટ લંબાઈ અને પહોળાઈની રેન્જમાં ઇલેક્ટ્રોડ રોલ્સની પ્રક્રિયા કરે છે અને આગામી વિન્ડિંગ સ્ટેજ માટે તૈયાર ઇલેક્ટ્રોડ તૈયાર કરે છે. પ્રક્રિયા દરમિયાન ટેબ વેલ્ડીંગની સ્થિતિ, ટેપ પ્લેસમેન્ટ, કટીંગ ગુણવત્તા અને રીવાઇન્ડીંગ ચોકસાઈને નિયંત્રિત કરવામાં આવે છે.
પેનાસોનિક પીએલસીનો ઉપયોગ મશીન નિયંત્રણ માટે થાય છે. સિસ્ટમમાં ટેબ કોઇલનું ઓટોમેટિક હેન્ડલિંગ, ઇલેક્ટ્રોડ વેલ્ડીંગ, ફ્રન્ટ અને રીઅર ટેપ એપ્લીકેશન અને રીવાઇન્ડીંગ, આ કામગીરી વચ્ચે મેન્યુઅલ હેન્ડલિંગ ઘટાડવાનો પણ સમાવેશ થાય છે.
18650 બેટરી જેવા નળાકાર કોષોનો ઉપયોગ કરતા પ્રોજેક્ટ્સ માટે, ઇલેક્ટ્રોડની લંબાઈ અને પહોળાઈના આધારે, એક-ટેબ ઇલેક્ટ્રોડ માટે સૂચિબદ્ધ ઉત્પાદન ચક્ર લગભગ 28-35 ટુકડાઓ પ્રતિ મિનિટ છે.
મશીન કેવી રીતે કામ કરે છે
ઇલેક્ટ્રોડને કોઇલમાંથી પ્રોસેસિંગ વિભાગમાં ખવડાવવામાં આવે છે, જ્યાં ટેબને સ્થિત કરવામાં આવે છે અને ઇલેક્ટ્રોડને વેલ્ડ કરવામાં આવે છે. પ્રોટેક્ટિવ ટેપ પછી પ્રોસેસ્ડ ઇલેક્ટ્રોડને રિવાઉન્ડ થાય તે પહેલાં જરૂરી વિસ્તારોમાં લાગુ કરવામાં આવે છે.
મુખ્ય ક્રમ છે:
ઇલેક્ટ્રોડ ફીડિંગ → ટેબ વેલ્ડીંગ → પ્રોટેક્ટિવ ટેપ એપ્લિકેશન → રીવાઇન્ડિંગ
ફિનિશ્ડ ઇલેક્ટ્રોડ રોલને પછીના ઉત્પાદન તબક્કા માટે સંપૂર્ણ સ્વચાલિત વિન્ડિંગ મશીનમાં સ્થાનાંતરિત કરી શકાય છે.

સંબંધિત સાધનો


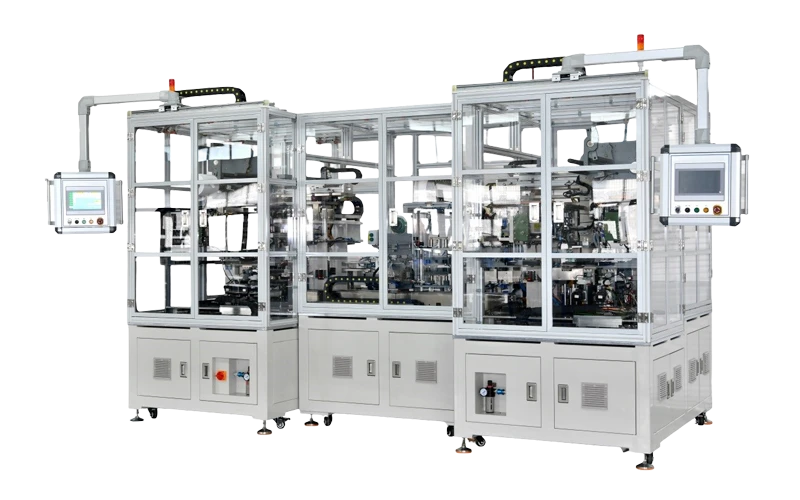

ટેબ વેલ્ડીંગ
મશીન બેટરી ટેબને ઇલેક્ટ્રોડ સાથે વેલ્ડ કરે છે અને સતત ઇલેક્ટ્રોડ પ્રક્રિયા દરમિયાન વેલ્ડીંગ સ્થિતિને નિયંત્રિત કરે છે. ઉલ્લેખિત ટેબ વેલ્ડીંગ પોઝિશન એરર ±0.5 મીમી છે, જેમાં ±1 ડિગ્રીના વેલ્ડીંગ ડિફ્લેક્શન છે.
રક્ષણાત્મક ટેપ એપ્લિકેશન
સમાન સ્વયંસંચાલિત પ્રક્રિયા દરમિયાન ઇલેક્ટ્રોડ પર રક્ષણાત્મક એડહેસિવ ટેપ લાગુ કરવામાં આવે છે. સાધનો ±0.5 mm ની સૂચિબદ્ધ ટેપ લંબાઈની ચોકસાઈ સાથે આગળ અને પાછળની ટેપ એપ્લિકેશનને સપોર્ટ કરે છે.
આપોઆપ રીવાઇન્ડિંગ
વેલ્ડીંગ અને ટેપ લાગુ કર્યા પછી, પ્રક્રિયા કરેલ ઇલેક્ટ્રોડને અનુગામી વિન્ડિંગ પ્રક્રિયામાં સ્થાનાંતરિત કરવા માટે આપમેળે રીવાઉન્ડ કરવામાં આવે છે.
PLC-આધારિત નિયંત્રણ
મશીન ટેબ કોઇલ અનલોડિંગ, કટીંગ, ઇલેક્ટ્રોડ વેલ્ડીંગ, ટેપ એપ્લીકેશન અને રીવાઇન્ડીંગના ઓટોમેટીક ઓપરેશન માટે પેનાસોનિક પીએલસી કંટ્રોલ સિસ્ટમનો ઉપયોગ કરે છે.
ફોલ્ટ એલાર્મ
મશીનની કામગીરી દરમિયાન થતી વિદ્યુત ખામીઓ એલાર્મ પ્રોમ્પ્ટને ટ્રિગર કરે છે, જે ઓપરેટરોને ઉત્પાદન દરમિયાન સાધનોની અસામાન્યતાઓને ઓળખવામાં મદદ કરે છે.
ટેકનિકલ પરિમાણો
|
S/N |
વસ્તુ |
પરિમાણ |
ટિપ્પણી |
|
1 |
સિંગલ ઇલેક્ટ્રોડ લંબાઈ |
300-1500 મીમી |
ગ્રાહક પ્રક્રિયા અનુસાર |
|
2 |
ટેબ ટેપ સ્થિતિ ચોકસાઈ |
A: ±0.5 mm |
|
|
3 |
ટેબ લંબાઈ ચોકસાઇ |
B: ±0.5 mm |
|
|
4 |
ટેબ વેલ્ડીંગ સ્થિતિ ભૂલ |
C: ±0.5 mm |
|
|
5 |
ટેબ વેલ્ડીંગ ડિફ્લેક્શન |
ડી: ±1 ડિગ્રી |
|
|
6 |
ટૅબ લિકેજ ચોકસાઈ |
E: ±0.5 mm કરતાં ઓછું અથવા બરાબર |
|
|
7 |
ટેબ વેલ્ડીંગ તાણ બળ |
10 N કરતા વધારે અથવા બરાબર |
શુનલા |
|
8 |
વેલ્ડીંગ હેડ સર્વિસ લાઇફ |
હકારાત્મક ઇલેક્ટ્રોડ: એકવાર ગ્રાઇન્ડીંગના 300,000 વખત |
ડબલ-બાજુવાળા |
|
9 |
ઇલેક્ટ્રોડ અને ટેબ કટીંગ burrs |
ઇલેક્ટ્રોડ 0.015 કરતા ઓછું અથવા બરાબર, ટેબ 0.025 કરતા ઓછું અથવા બરાબર |
|
|
10 |
ટેપ લંબાઈ ચોકસાઈ |
±0.5 મીમી | |
|
11 |
ઉત્પાદન લાયકાત દર |
98.5% |
|
|
12 |
ઉપયોગ દર |
95% |
10 મિનિટની અંદર મુશ્કેલીનિવારણ સિવાય |
|
13 |
ઉત્પાદન ઝડપ |
18650 બેટરી ઇલેક્ટ્રોડ, ઉત્પાદન ચક્ર લગભગ 28 - 35 PCS/મિનિટ (સિંગલ ટેબ) છે |
ઇલેક્ટ્રોડની લંબાઈ અને પહોળાઈ સુધી |
સાધનોનો ઉપયોગ પર્યાવરણ
| વસ્તુ | સ્પષ્ટીકરણ |
|---|---|
| મશીનના પરિમાણો | 2040 × 1050 × 1689 મીમી |
| વજન | લગભગ 1100 કિગ્રા |
| વીજ પુરવઠો | AC220V, સિંગલ ફેઝ |
| શક્તિ | 5 KVA |
| વોલ્ટેજ વધઘટ | ±10% કરતાં ઓછું |
| સંકુચિત હવા | 0.4–0.7 MPa |
| હવાનો પ્રવાહ | 180 એલ/મિનિટ |
| ઉપયોગ દર | 50% |
| આસપાસનું તાપમાન | 20-35 ડિગ્રી |
| સંબંધિત ભેજ | 5-55% આરએચ |
| પર્યાવરણીય સ્વચ્છતા | વર્ગ 100,000 કરતાં ઓછું નહીં |
સામગ્રી વિશિષ્ટતાઓ
| સામગ્રી | ખોરાક આપવો | લંબાઈ | પહોળાઈ | જાડાઈ | મહત્તમ ઓડી | ID |
|---|---|---|---|---|---|---|
| ટૅબ | કોઇલ | 30-70 મીમી | 3-6 મીમી | 0.1 મીમી | 100-150 મીમી | Φ76.2 મીમી |
| ઇલેક્ટ્રોડ | કોઇલ | 300-1500 મીમી | 30-65 મીમી | 0.1 મીમી | 100-280 મીમી | Φ76.2 મીમી |
| રક્ષણાત્મક ટેપ | કોઇલ | 40-70 મીમી | 5-25 મીમી | 0.2 મીમી | 50-80 મીમી | Φ76.2 મીમી |

સામગ્રી જરૂરીયાતો
ટૅબ વેલ્ડિંગ પ્રક્રિયામાં પ્રવેશતા પહેલા રોલર પ્રેસિંગ અને સતત સ્લિટિંગ દ્વારા પ્રક્રિયા કરવામાં આવતાં તૂટક-કોટેડ બેટરી ઇલેક્ટ્રોડ માટે મશીનનો ઉલ્લેખ કરવામાં આવ્યો છે.
સૂચિબદ્ધ ઇલેક્ટ્રોડ આવશ્યકતાઓમાં શામેલ છે:
● એલ્યુમિનિયમ ફોઇલની જાડાઈ: 5–20 μm
● ઇલેક્ટ્રોડ પહોળાઈ ભૂલ: ±0.2 mm
● ઇલેક્ટ્રોડ મેન્ડરિંગ ભૂલ: ±1.0 mm/1000 mm કરતાં ઓછી
● મહત્તમ રીલ વ્યાસ: 400 મીમી
● રીલિંગ ચોકસાઈ: ±1.0 મીમી
● કોટિંગ અને સ્લિટિંગ સુસંગતતા ભૂલ: ±0.5 mm કરતાં ઓછી
● ટેબ વેલ્ડીંગ ખાલી પહોળાઈ: ટેબ કરતાં ઓછામાં ઓછી 2 મીમી પહોળી
એડહેસિવ ટેપ માટે, સૂચિબદ્ધ પહોળાઈની ભૂલ ±0.2 mm છે, અને ટેપ અનવાઇન્ડિંગ દરમિયાન અકબંધ રહેવી જોઈએ.
સૂચિબદ્ધ ટેબ આવશ્યકતાઓમાં ±0.1 mm ની ટેબ પહોળાઈની ભૂલ અને 0.2 mm/500 mm ની ટેબ મેન્ડરિંગ ભૂલનો સમાવેશ થાય છે.
પોઝિટિવ ઇલેક્ટ્રોડને લાંબી પટ્ટીમાં વેલ્ડિંગ કરવામાં આવે છે, અને વેલ્ડીંગની શક્તિ માટે નિર્દિષ્ટ તપાસ પદ્ધતિ એ તાણ પરીક્ષણ છે.
એપ્લિકેશન કેસો

ભાગીદાર કંપની

FAQ
આ મશીન કયા પ્રકારના બેટરી ઉત્પાદન માટે વપરાય છે?
મશીનનું વર્ણન નળાકાર લિથિયમ-આયન બેટરી ઇલેક્ટ્રોડ પ્રોસેસિંગ માટે કરવામાં આવ્યું છે. વર્તમાન પૃષ્ઠમાં ખાસ કરીને 18650 બેટરી ઇલેક્ટ્રોડ્સ માટે ઉદાહરણ ઉત્પાદન ચક્રનો સમાવેશ થાય છે.
મશીન કઈ પ્રક્રિયાઓને જોડે છે?
મશીન એક સ્વયંસંચાલિત પ્રક્રિયામાં ઇલેક્ટ્રોડ ફીડિંગ, ટેબ કટીંગ અને વેલ્ડીંગ, રક્ષણાત્મક ટેપ એપ્લિકેશન અને રીવાઇન્ડીંગને જોડે છે.
મશીનની પ્રક્રિયા કેટલી ઇલેક્ટ્રોડ લંબાઈ કરી શકે છે?
ગ્રાહક પ્રક્રિયા અનુસાર સૂચિબદ્ધ સિંગલ ઇલેક્ટ્રોડ લંબાઈની શ્રેણી 300-1500 mm છે.
ઉત્પાદન ઝડપ શું છે?
એક ટેબ સાથે 18650 બેટરી ઇલેક્ટ્રોડ માટે, સૂચિબદ્ધ ઉત્પાદન ચક્ર લગભગ 28-35 ટુકડાઓ પ્રતિ મિનિટ છે. વાસ્તવિક ચક્ર ઇલેક્ટ્રોડની લંબાઈ અને પહોળાઈ પર આધારિત છે.
મશીનની સુસંગતતા તપાસતી વખતે મારે કઈ માહિતી આપવી જોઈએ?
ઇલેક્ટ્રોડના પરિમાણો, ટેબ વિશિષ્ટતાઓ, રક્ષણાત્મક ટેપ વિશિષ્ટતાઓ અને લક્ષ્ય ઉત્પાદન આવશ્યકતાઓ પ્રદાન કરો. જો ઉપલબ્ધ હોય, તો તમારી સામગ્રીની વિશિષ્ટતાઓ અને હાલની પ્રક્રિયાની આવશ્યકતાઓનો સમાવેશ કરો જેથી મશીનની ગોઠવણી તેમની સામે તપાસી શકાય.